
Trong xu hướng tự động hóa sản xuất công nghiệp, việc nâng cao năng suất, chuẩn hóa chất lượng bề mặt và giảm thiểu chi phí nhân công là bài toán sống còn của các nhà máy cơ khí, chế tạo và luyện kim. So với các phương pháp phun sơn thủ công truyền thống vốn phụ thuộc nhiều vào tay nghề thợ và tỷ lệ hao hụt cao, dây chuyền sơn tĩnh điện tự động (Automatic Powder Coating Line) đã trở thành tiêu chuẩn bắt buộc trong các nhà xưởng hiện đại.
Dây chuyền sơn tĩnh điện tự động là gì?
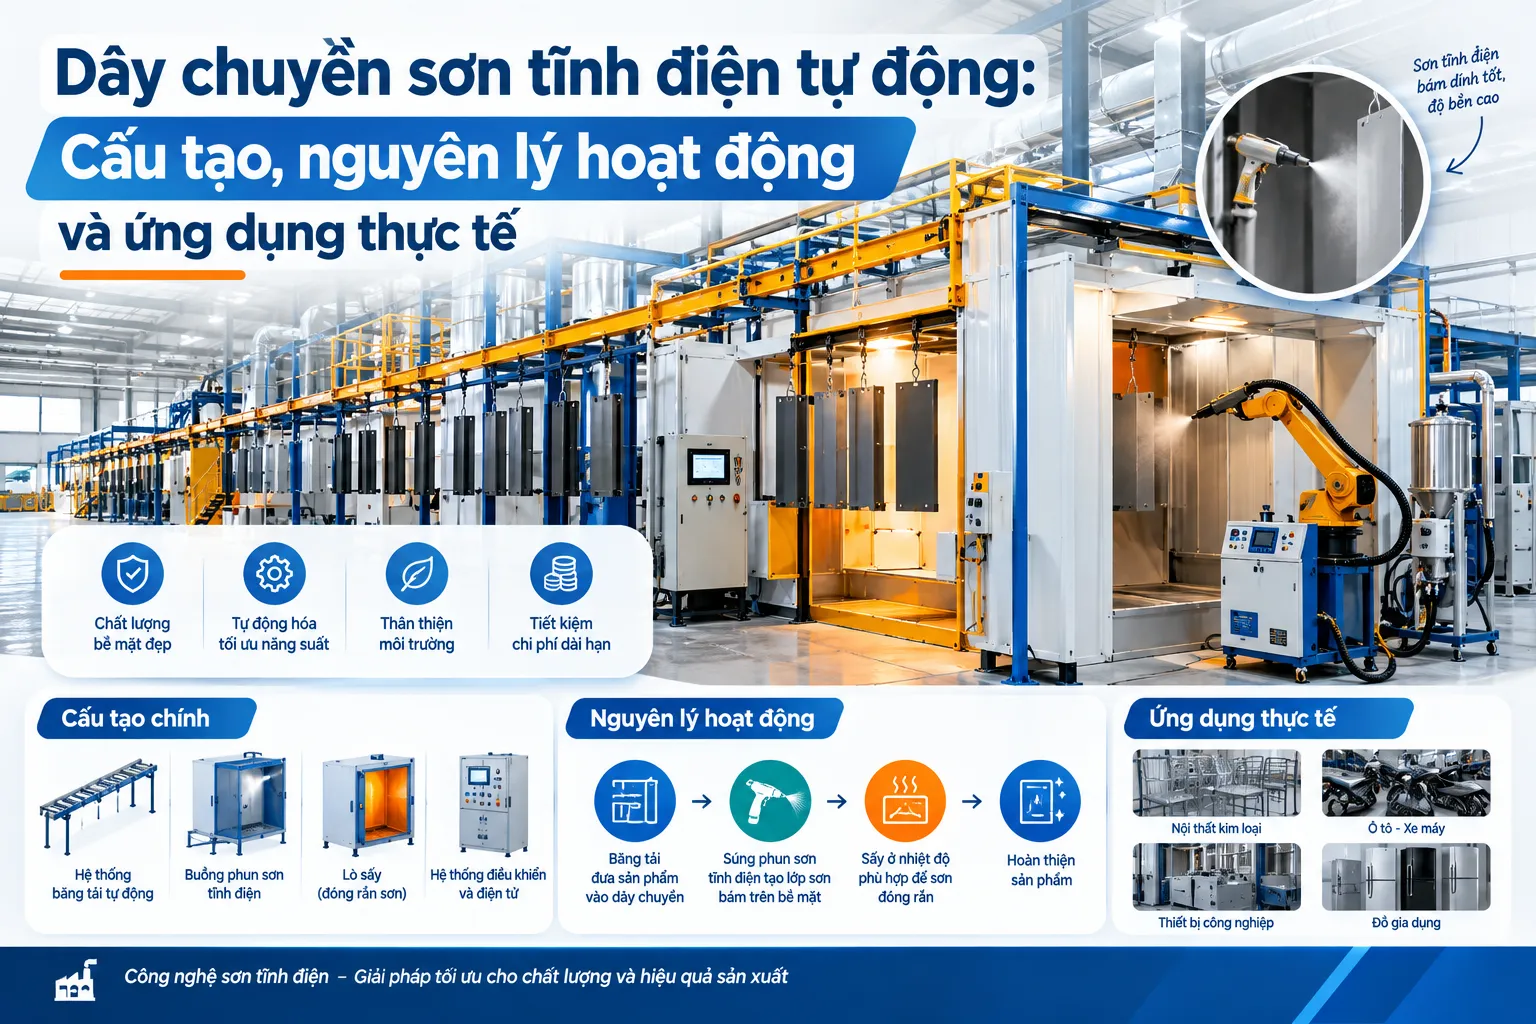
Dây chuyền sơn tĩnh điện tự động là một hệ thống thiết bị công nghiệp tích hợp đồng bộ, khép kín từ khâu xử lý bề mặt kim loại, sấy khô, phun phủ bột sơn bằng súng tự động cho đến sấy chín màng sơn và làm nguội sản phẩm. Toàn bộ phôi kim loại được di chuyển liên tục qua các trạm nhờ hệ thống băng tải treo trên cao (Overhead Conveyor) được điều khiển tự động bằng biến tần và lập trình PLC.
Khác với các buồng phun sơn tĩnh điện bán tự động (thợ đứng phun bằng súng cầm tay), hệ thống tự động hoàn toàn sử dụng các cánh tay robot phun sơn hoặc trục tịnh tiến (Reciprocator) mang cụm súng phun tự động đối xứng hai bên buồng phun, giúp kiểm soát chính xác độ dày lớp sơn trên từng centimet vuông của sản phẩm.
Lợi ích cốt lõi khi nâng cấp lên hệ thống tự động:
- Đồng nhất chất lượng bề mặt: Độ dày màng sơn đạt chuẩn sai số dưới $\pm 5\ \mu\text{m}$, triệt tiêu hoàn toàn các lỗi chảy sơn, đọng giọt hay sọc vệt thường gặp khi phun thủ công.
- Tiết kiệm nguyên liệu: Tỷ lệ thu hồi bột sơn đạt từ 95% – 98% qua hệ thống lọc Cyclone/Filter, bột sơn dư thừa được tự động gom và trộn lại vào thùng cấp bột mới.
- Tối ưu hóa nhân lực: Một dây chuyền tự động công suất hàng nghìn sản phẩm/ngày chỉ cần từ 2 – 4 nhân công làm nhiệm vụ móc phôi lên chuyền và tháo sản phẩm sau khi sấy.
- An toàn lao động và bảo vệ môi trường: Không sử dụng dung môi hữu cơ dễ cháy nổ (VOC bằng 0), buồng phun duy trì áp suất âm ngăn bột sơn phát tán ra không gian xưởng.
Nguyên lý hoạt động của công nghệ sơn tĩnh điện
Nguyên lý nền tảng của sơn tĩnh điện dựa trên định luật tương tác tĩnh điện giữa các hạt tích điện trái dấu.
[Bột sơn khô từ thùng cấp] ──► [Súng phun tự động (Tích điện âm qua cao áp)]
                                                   │
                                                   ▼ (Hạt sơn mang điện tích âm bay ra)
[Sản phẩm kim loại nối đất (Grounding - Mang điện thế 0/Dương)]
                                                   │
                                                   ▼ (Lực hút tĩnh điện Coulomb)
[Lớp màng bột bám dính đều trên bề mặt phôi kim loại]
                                                   │
                                                   ▼ (Đưa vào lò nhiệt 180°C - 200°C)
[Bột sơn tan chảy, tạo liên kết chéo và đóng rắn thành màng bảo vệ]
Chi tiết phản ứng và hiệu ứng bám dính:
- Tích điện cho hạt bột: Bột sơn khô được đẩy bằng khí nén từ thùng chứa (Fluidized Powder Hopper) qua dây dẫn tới đầu súng phun. Tại đây, bộ phát cao áp (Cascade) tạo ra điện trường tĩnh điện từ 40kV đến 100kV. Các hạt bột đi qua điện cực kim ở đầu súng sẽ nhận ion âm và tích điện tích âm cực mạnh (phương pháp nạp điện Corona) hoặc tích điện ma sát khi cọ xát với nòng súng nhựa Teflon (phương pháp Tribo).
- Lực hút Coulomb: Chi tiết kim loại treo trên băng tải được tiếp địa (nối đất) cẩn thận, đóng vai trò như một điện cực dương đối ứng. Do lực hút tĩnh điện giữa hai cực trái dấu, các hạt bột sơn bị hút bám chặt vào mọi diện tích bề mặt kim loại.
- Cơ chế tự giới hạn độ dày (Self-limiting effect): Khi lớp bột sơn trên bề mặt kim loại tích tụ đủ dày (thường từ 60 – 100 µm), lớp bột này tạo thành một lớp điện trở cách điện tự nhiên, đẩy các hạt sơn bay tới sau dạt sang những vùng kim loại chưa được phủ kín, từ đó tạo ra độ dày màng sơn cực kỳ đồng đều.
- Đóng rắn nhiệt (Curing): Khi qua lò sấy ở dải nhiệt độ 180°C – 200°C, các hạt nhựa nhiệt rắn (Epoxy, Polyester hoặc Hybrid) tan chảy, hòa quyện vào nhau và diễn ra phản ứng khâu mạch chéo (cross-linking polymer), biến thành một lớp màng nhựa bảo vệ liền mạch, bóng mịn và chịu lực cơ học xuất sắc.
Cấu tạo chi tiết 6 cụm phân hệ trong dây chuyền sơn tĩnh điện tự động
Một dây chuyền sơn tĩnh điện tự động đạt chuẩn công nghiệp bao gồm 6 cụm phân hệ phối hợp nhịp nhàng:
Cụm tiền xử lý bề mặt tự động (Pre-treatment System)
Độ bám dính của lớp sơn tĩnh điện phụ thuộc phần lớn vào chất lượng tiền xử lý. Trong dây chuyền tự động liên tục, hệ thống tiền xử lý thường áp dụng công nghệ phun rửa dạng đường hầm (Spray Tunnel):
- Phôi kim loại di chuyển qua các khoang phun áp lực cao với chuỗi hóa chất: Tẩy dầu kiềm nóng $\rightarrow$ Rửa nước tuần hoàn $\rightarrow$ Tẩy gỉ / Hoạt hóa $\rightarrow$ Định hình màng $\rightarrow$ Phủ Photphat kẽm hoặc Phủ Nano Zirconium/Silane $\rightarrow$ Rửa nước DI khử khoáng cuối cùng.
- Buồng phun hóa chất chế tạo bằng Inox SUS304 hoặc nhựa PP/FRP chịu ăn mòn, đi kèm hệ thống bơm ly tâm và lọc rác tuần hoàn tự động.
Lò sấy khô nước (Dry-off Oven)
- Sau khi ra khỏi hầm rửa hóa chất, sản phẩm còn đọng nước bề mặt cần được sấy khô hoàn toàn trước khi vào buồng phun sơn.
- Nhiệt độ lò sấy khô nước thường duy trì ở mức 110°C – 130°C, thời gian sấy từ 5 – 8 phút. Lò được thiết kế dạng chữ U hoặc đường hầm thẳng với quạt đối lưu giúp hơi nước bốc nhanh, tránh tạo vệt ố trên bề mặt kim loại.
Buồng phun sơn tĩnh điện tự động (Automatic Powder Spray Booth)
Buồng phun là “trái tim” công nghệ của dây chuyền, quyết định độ mịn và hiệu suất phủ sơn:
- Vách buồng sơn: Chế tạo bằng vật liệu Inox SUS304 chống bám bột hoặc nhựa PVC/Sandwich cách điện cao cấp giúp giảm thiểu bám dính bột lên thành vách, rút ngắn thời gian vệ sinh đổi màu.
- Hệ thống trục tịnh tiến (Reciprocator): Gồm 2 trục đứng đối xứng hai bên buồng phun, điều khiển chuyển động lên xuống bằng động cơ Servo đồng bộ với tốc độ băng tải. Trên mỗi trục gắn cụm 4 đến 12 súng phun tĩnh điện tự động.
- Hệ thống cảm biến nhận diện phôi: Cảm biến quang hoặc rèm hồng ngoại gắn tại cửa buồng quét nhận diện kích thước, chiều cao và biên dạng sản phẩm. Khi không có phôi đi qua, súng tự ngắt phun để tránh lãng phí bột.
- Cửa sơn dặm thủ công (Touch-up stations): Bố trí ở đầu ra của buồng để thợ kỹ thuật dặm thêm vào các góc khuất cực kỳ phức tạp (nếu có) trước khi sản phẩm vào lò sấy.
Hệ thống thu hồi và tái tuần hoàn bột sơn (Recovery System)
- Cụm Cyclone đa lốc hoặc đơn lốc hiệu suất cao: Lực ly tâm tách từ 90% – 95% lượng bột lơ lửng đưa về sàng rung tái sử dụng.
- Hệ thống lọc Filter Cartridge: Lọc giữ lại 5% lượng bột siêu mịn còn sót lại trước khi xả không khí sạch đạt tiêu chuẩn khí thải ra môi trường.
- Hệ thống rũ bụi khí nén (Pulse Jet): Tự động thổi xung khí nén làm sạch bề mặt lõi lọc theo chu kỳ, chống tắc nghẽn quạt hút.
Lò sấy hấp chín màng sơn (Curing Oven)
- Nhiệt độ vận hành: Ổn định ở dải 180°C – 200°C trong thời gian từ 15 – 25 phút.
- Cơ chế gia nhiệt: Đầu đốt tự động (Gas Burner) sử dụng khí hóa lỏng LPG/CNG hoặc đầu đốt dầu Diesel, truyền nhiệt qua buồng trao đổi nhiệt gián tiếp (Heat Exchanger) bằng Inox 310S chịu nhiệt cao.
- Quạt tuần hoàn khí nóng đối lưu: Đảm bảo luồng gió nóng phân bổ đều khắp lò sấy, chênh lệch nhiệt độ giữa các điểm không quá $\pm 3^\circ\text{C}$ để màu sơn lên đều chuẩn, không bị cháy sém hoặc non nhiệt.
- Kết cấu cách nhiệt: Vách lò dày 100 – 150mm sử dụng bông khoáng Rockwool tỷ trọng cao (100 – 120 kg/m³) bọc tôn mạ kẽm, giúp vỏ ngoài lò sấy luôn mát, tiết kiệm 20% nhiên liệu đốt.
Hệ thống băng tải treo liên tục (Overhead Conveyor)
- Sử dụng ray xích treo chịu tải trọng (ray 5 tấn, 7 tấn, xích 5T/7T hoặc hệ thống Power & Free thông minh).
- Trang bị bộ truyền động biến tần điều chỉnh dải tốc độ linh hoạt (từ 0.8 đến 3.5 m/phút), bộ tra dầu tự động cho vòng bi xích và bộ phận căng xích đối trọng.
- Hệ thống móc treo (Jig/Fixtures) chuyên dụng có điểm tiếp địa tốt để truyền điện tích ổn định.
Bảng thông số kỹ thuật tiêu chuẩn của một dây chuyền tự động
| Hạng mục kỹ thuật | Thông số tiêu chuẩn tham chiếu |
| Tốc độ băng tải | 1.0 – 3.0 m/phút (điều chỉnh qua biến tần PLC) |
| Chiều dày màng sơn | 60 – 100 $\mu\text{m}$ (tùy chỉnh cài đặt điện áp và lưu lượng bột) |
| Điện áp súng phun (kV) | 40 – 90 kV (tích hợp chế độ chống phóng điện góc Faraday) |
| Áp suất khí nén cấp súng | 5.5 – 6.5 bar (khí sạch sấy khô không dầu, không nước) |
| Nhiệt độ lò sấy nước | 110°C – 130°C (thời gian lưu 5 – 7 phút) |
| Nhiệt độ lò sấy sơn | 180°C – 200°C (thời gian ủ nhiệt 15 – 20 phút) |
| Sai số nhiệt độ trong lò | $\le \pm 3^\circ\text{C}$ toàn buồng đối lưu |
| Hiệu suất thu hồi bột | $\ge 95\%$ qua hệ thống Cyclone + Filter |
| Độ bám dính màng sơn | Cấp 0 (Tiêu chuẩn cắt ô lưới Cross-Cut TCVN/ISO) |
Quy trình vận hành dây chuyền sơn tĩnh điện tự động 5 bước
Quá trình sơn diễn ra liên tục trên đường chuyền theo chu trình khép kín:
[BƯỚC 1: Treo móc phôi lên băng tải]
      │
      ▼
[BƯỚC 2: Tiền xử lý tự động trong hầm phun & Sấy khô nước]
      │
      ▼
[BƯỚC 3: Phun phủ bột sơn tự động trong buồng phun tĩnh điện]
      │
      ▼
[BƯỚC 4: Hấp chín và đóng rắn màng sơn trong lò đối lưu nhiệt]
      │
      ▼
[BƯỚC 5: Làm nguội trên băng tải treo, Kiểm tra KCS & Hạ phôi]
Bước 1: Chuẩn bị và treo móc phôi (Loading)
Công nhân gá đặt các chi tiết kim loại lên hệ thống đồ gá (Jig) treo trên băng tải. Yêu cầu quan trọng nhất ở bước này là điểm tiếp xúc giữa móc treo và sản phẩm phải sạch kim loại, không bị bám cặn sơn cũ để bảo đảm đường dẫn tiếp địa tốt.
Bước 2: Tẩy rửa hóa chất và sấy khô nước
Phôi tự động di chuyển qua hầm phun hóa chất để tẩy sạch bụi kim loại, dầu mỡ dập nguội, sau đó được phủ màng chuyển tiếp (Photphat hoặc Nano). Ra khỏi hầm phun, phôi đi thẳng vào lò sấy khô nước ở 120°C để bốc hơi sạch độ ẩm, bảo đảm bề mặt khô ráo tuyệt đối trước khi vào buồng bột.
Bước 3: Phun sơn tĩnh điện tự động
Khi sản phẩm tiến vào buồng phun sơn, cảm biến phát hiện kích thước phôi và kích hoạt cụm súng phun tự động trên trục tịnh tiến. Trục tịnh tiến di chuyển lên xuống liên tục với tốc độ được lập trình, phủ đều lớp bột mịn lên toàn bộ mặt ngoài và các khe rãnh. Bột sơn thừa rơi xuống đáy buồng được quạt hút hút ngay vào hệ thống Cyclone thu hồi.
Bước 4: Hấp chín màng sơn trong lò nhiệt
Chi tiết đã phủ bột tiếp tục theo băng tải đi vào hầm sấy đối lưu nhiệt ở 190°C – 200°C. Dưới tác động nhiệt, bột sơn chảy lỏng, liên kết bám chắc vào bề mặt kim loại và đóng rắn hoàn toàn trong khoảng thời gian 15 – 20 phút.
Bước 5: Làm mát, kiểm tra chất lượng và dỡ hàng (Unloading)
Băng tải kéo sản phẩm ra khỏi lò sấy và di chuyển một đoạn hành trình ngoài không gian tự nhiên để nhiệt độ sản phẩm hạ xuống dưới 45°C. Bộ phận KCS kiểm tra độ dày màng sơn bằng máy đo điện từ, kiểm tra độ bóng và độ bám dính trước khi tháo chi tiết xuống đóng gói.
Ứng dụng thực tế của dây chuyền sơn tĩnh điện tự động
Sơn tĩnh điện tự động là giải pháp phủ bề mặt kim loại chiếm tỷ trọng lớn nhất trong các ngành công nghiệp chế tạo cơ khí hiện nay:
- Thiết bị điện & Tủ bảng điện công nghiệp: Vỏ tủ điện trung thế, hạ thế, vỏ trạm biến áp, tủ rack mạng, tủ điều khiển viễn thông, máng cáp, thang cáp điện.
- Sản xuất nhôm kiến trúc & Xây dựng: Thanh profile nhôm định hình, hệ lam chắn nắng, tấm ốp nhôm alu, lan can sắt nghệ thuật, cổng cửa cuốn, khung giàn giáo kết cấu thép.
- Công nghiệp phụ trợ ô tô & Xe máy: Vành xe mâm đúc, ghi đông, gác chân, khung sườn xe đạp điện, giá nóc xe hơi, phụ kiện giảm xóc, lò xo.
- Thiết bị gia dụng & Thiết bị văn phòng: Vỏ máy giặt, tủ lạnh, lò nướng, chân bàn ghế học sinh, bàn văn phòng khung sắt, tủ sắt đựng tài liệu locker, kệ chứa hàng tải trọng nặng (kệ kho Selective, Drive-in).
- Thiết bị chiếu sáng & Nội ngoại thất ngoài trời: Cột đèn chiếu sáng đô thị, thân vỏ đèn LED công nghiệp, bàn ghế ngoài trời xuất khẩu chịu nắng mưa.
Các yếu tố quan trọng cần lưu ý khi thiết kế, lắp đặt dây chuyền
Để dây chuyền vận hành ổn định, tiết kiệm năng lượng và đạt tuổi thọ trên 15 năm, khi thiết kế và chế tạo cần lưu tâm 4 yếu tố cốt lõi:
- Tính toán chuẩn kích thước bao phôi lớn nhất (Maximum Workpiece Size): Chiều cao, chiều rộng và chiều dài của phôi lớn nhất sẽ quyết định tiết diện cửa lò sấy, kích thước buồng phun và tải trọng chịu lực của xích treo băng tải.
- Tối ưu luồng nhiệt lò sấy (Air Flow Balance): Buồng sấy phải có hệ thống van điều tiết khí nóng và cửa gió hồi hợp lý, chống thoát nhiệt tại 2 đầu cửa lò (thiết kế cửa bẫy nhiệt dạng chữ A hoặc màn khí chắn nhiệt Air Curtain).
- Chất lượng khí nén cấp súng phun: Khí nén bắt buộc phải đi qua máy sấy khí tác nhân lạnh kết hợp hệ thống lọc tinh 3 cấp để loại bỏ hoàn toàn dầu và hơi ẩm. Khí nén lẫn dầu nước sẽ gây lỗi mắt cá (cá rỗ), hạt sơn vón cục ngay trên bề mặt.
- Tiếp địa an toàn (Earthing/Grounding System): Điện trở tiếp địa của hệ thống băng tải phải đạt dưới $10\ \Omega$ (khuyến nghị $\le 2\ \Omega$). Điện trở tiếp địa kém khiến lực hút tĩnh điện suy giảm, làm rơi bột sơn và tăng nguy cơ phóng tia lửa điện tĩnh gây mất an toàn cháy nổ.
Đơn vị tư vấn, thiết kế và chế tạo dây chuyền sơn tĩnh điện tự động uy tín
Việc đầu tư một dây chuyền sơn tĩnh điện tự động đòi hỏi nguồn vốn không nhỏ và cần sự phối hợp ăn khớp giữa kỹ thuật cơ khí, khí động học lò sấy và hóa chất xử lý bề mặt. Do đó, lựa chọn một tổng thầu chế tạo có kinh nghiệm thực tế là yếu tố quyết định hiệu quả dự án.
Công ty TNHH SX TM Vạn Lợi Pháp là một trong những đơn vị giàu năng lực thực tế tại Việt Nam với hơn 15 năm kinh nghiệm trong lĩnh vực tư vấn, thiết kế, gia công chế tạo và chuyển giao dây chuyền sơn công nghiệp:
- Hơn 400+ dự án hoàn thành: Cung ứng dây chuyền sơn tĩnh điện và xử lý bề mặt cho các nhà máy gia công kim loại tấm, nội thất y tế cao cấp (như dự án hệ thống nội thất Bệnh viện Quốc tế 1.500 giường), nhà máy cơ khí ô tô xe máy trên cả nước.
- Thiết kế may đo theo mặt bằng: Đội ngũ kỹ sư khảo sát thực địa, lên bản vẽ mô phỏng 3D chi tiết, tối ưu hóa cung đường băng tải giúp tận dụng tối đa diện tích nhà xưởng sẵn có.
- Lò sấy tiết kiệm năng lượng: Ứng dụng công nghệ đối lưu cưỡng bức tiên tiến kết hợp vật liệu cách nhiệt chuẩn Châu Âu, giúp giảm từ 15% – 20% chi phí nhiên liệu gas/dầu vận hành hàng tháng.
- Chuyển giao trọn gói: Lắp đặt trực tiếp, cài đặt hệ thống điều khiển PLC/HMI tự động, cung cấp quy trình vận hành và đào tạo đội ngũ kỹ thuật của khách hàng tự tin làm chủ dây chuyền.
Thông tin liên hệ tư vấn chuyên sâu & báo giá:
- CÔNG TY TNHH SX TM VẠN LỢI PHÁP
- Địa chỉ: T24 Cư xá Phú Lâm D, Phường Bình Phú, Quận 6, TP. Hồ Chí Minh, Việt Nam.
- Hotline Kỹ thuật:0978 141 717 (Hỗ trợ Zalo/Điện thoại)
- Email: leanhphap@gmail.com
- Website:vanloiphap.vn
Lời kết
Đầu tư vào dây chuyền sơn tĩnh điện tự động là bước đi chiến lược giúp doanh nghiệp loại bỏ nút thắt cổ chai trong khâu hoàn thiện sản phẩm, nâng cao tính cạnh tranh về chất lượng, tiến độ giao hàng và giảm thiểu phế phẩm. Việc am hiểu cấu tạo, nguyên lý vận hành và lựa chọn đúng đơn vị thiết kế chế tạo uy tín sẽ bảo đảm dây chuyền hoạt động trơn tru, bền bỉ và mang lại hiệu quả hoàn vốn nhanh nhất cho nhà máy của bạn.