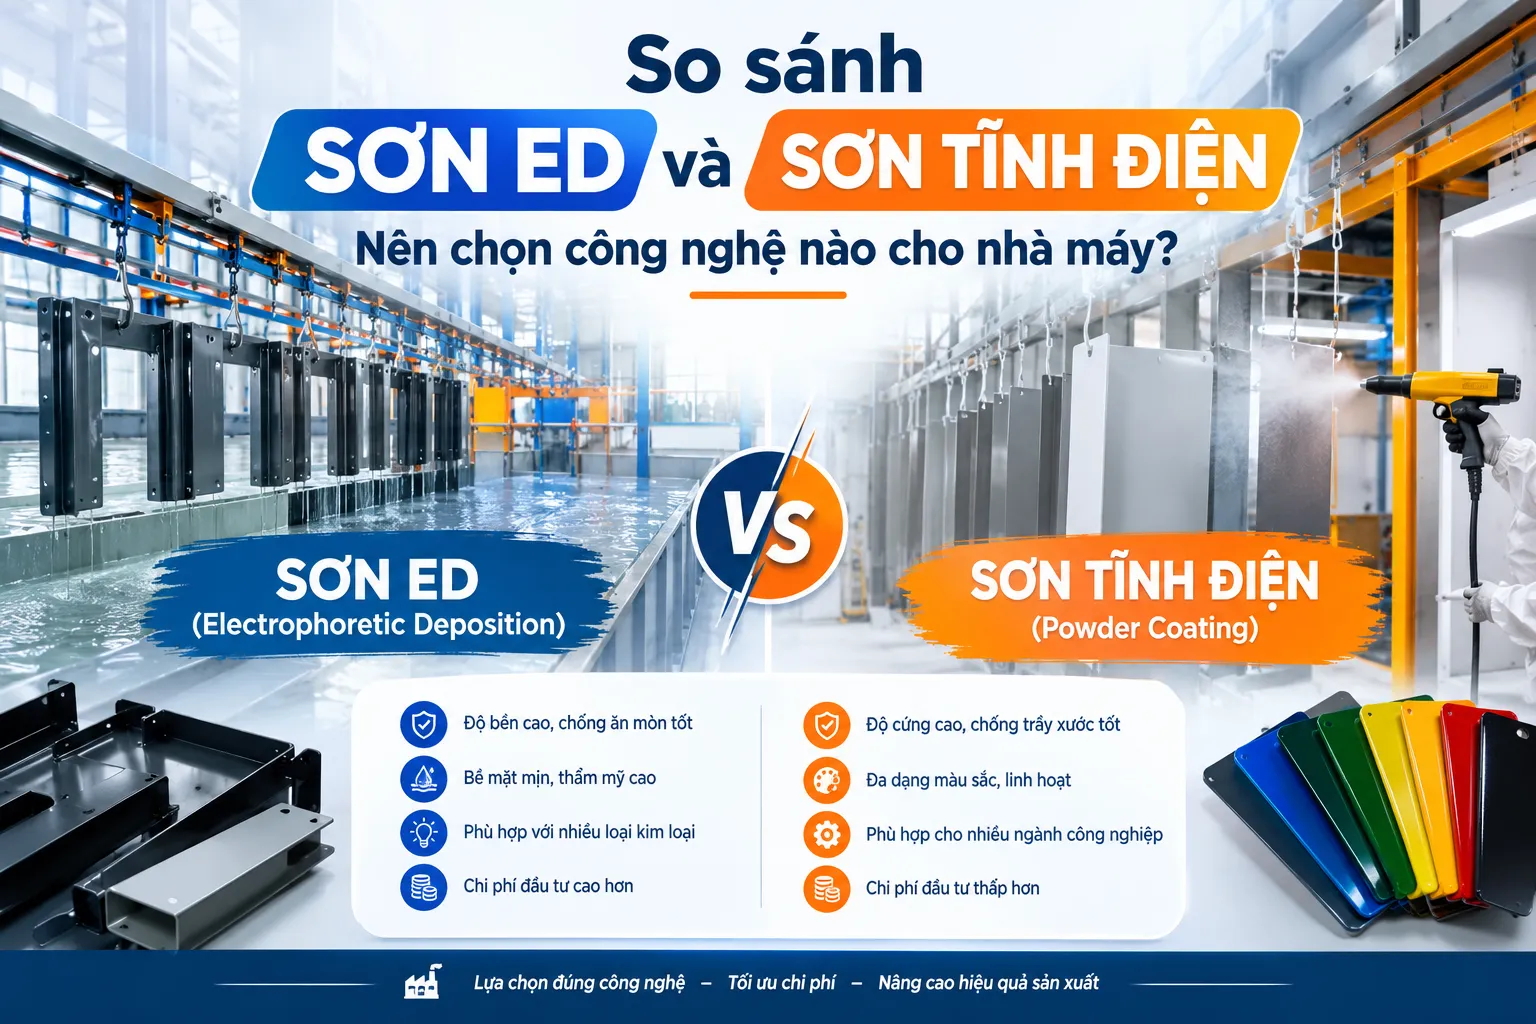

Rất nhiều chủ doanh nghiệp và kỹ sư trưởng nhà máy đứng trước bài toán hóc búa: Nên đầu tư dây chuyền sơn ED hay sơn tĩnh điện? Đâu là giải pháp tối ưu chi phí, nâng cao năng suất và đáp ứng đúng tiêu chuẩn kỹ thuật của khách hàng?
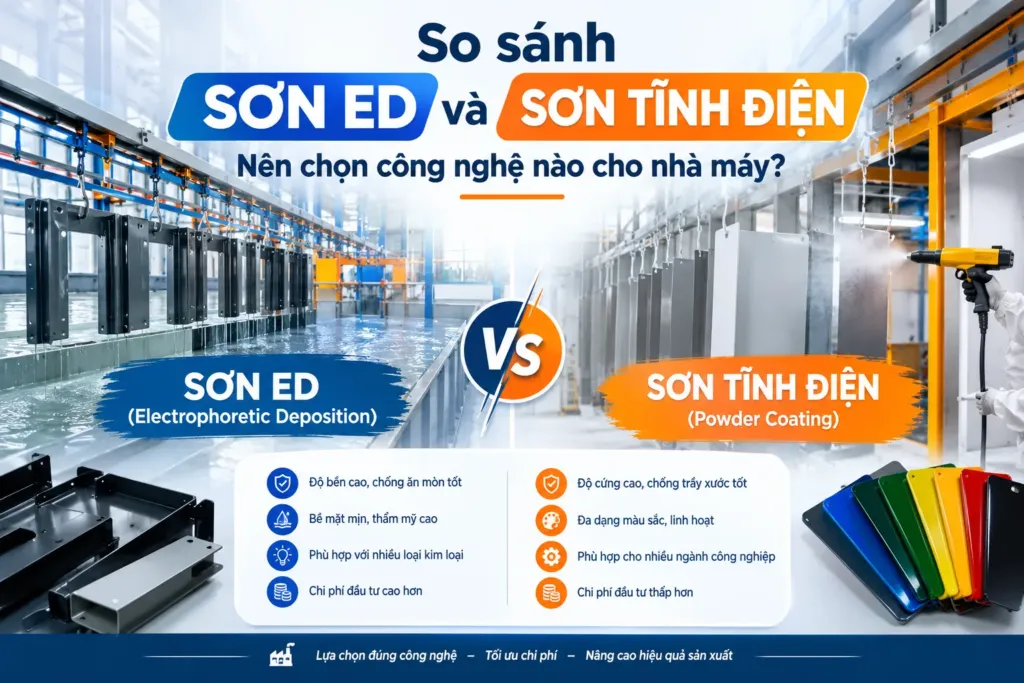
Tổng quan về hai công nghệ sơn công nghiệp hàng đầu
Trước khi đi sâu vào so sánh, chúng ta cần nắm rõ bản chất kỹ thuật và nguyên lý vận hành của từng phương pháp.
Sơn ED (Electrodeposition Coating / Sơn điện di) là gì?
Sơn ED (hay còn gọi là sơn E-coat, sơn CED/KTL) là công nghệ nhúng chi tiết kim loại hoàn toàn vào một bể dung dịch sơn gốc nước mang điện tích.
- Nguyên lý hoạt động: Sản phẩm kim loại được tích điện âm (Catôt – CED) hoặc điện dương (Anôt – AED), trong khi các hạt nhựa sơn lơ lửng trong bể mang điện tích trái dấu. Khi cấp dòng điện một chiều (DC) từ 50V – 300V, lực hút tĩnh điện và phản ứng điện hóa diễn ra đồng thời, kéo các hạt sơn bám chặt đều lên mọi bề mặt kim loại.
- Đặc tính nổi bật: Sơn len lỏi 100% vào các hốc rỗng, khe kẽ, mặt trong của chi tiết dạng ống hoặc kết cấu hộp phức tạp. Khi màng sơn đạt độ dày định mức (15 – 30 µm), nó trở thành lớp cách điện tự nhiên, ngăn không cho sơn bám dày thêm, tạo nên bề mặt có độ đồng đều tuyệt đối.
Sơn tĩnh điện (Powder Coating) là gì?
Sơn tĩnh điện là phương pháp phủ bề mặt sử dụng bột sơn khô (hỗn hợp nhựa nhiệt rắn, chất tạo màu và phụ gia) thay vì sơn dạng lỏng.
- Nguyên lý hoạt động: Bột sơn được tích điện tích (thường là điện tích âm) khi đi qua đầu súng phun tĩnh điện Corona hoặc Tribo. Chi tiết kim loại được nối đất (tiếp địa) mang điện tích trái dấu. Nhờ lực hút tĩnh điện, hạt bột sơn bám dính lên bề mặt kim loại. Sau đó, sản phẩm được đưa qua lò sấy ở nhiệt độ 180°C – 200°C để bột sơn tan chảy, liên kết chéo và đóng rắn thành màng sơn bóng đẹp, bền chắc.
- Đặc tính nổi bật: Màng sơn dày dặn (60 – 120 µm), độ bền cơ học cao, chịu va đập tốt, bảng màu đa dạng và bề mặt có thể tạo nhiều hiệu ứng (bóng, mờ, sần, nhăn, vân cát).
Bảng so sánh trực quan giữa Sơn ED và Sơn Tĩnh Điện
Để có cái nhìn tổng thể, hãy cùng đối chiếu các thông số kỹ thuật và tiêu chí vận hành cốt lõi giữa hai công nghệ:
| Tiêu chí so sánh | Sơn ED (Điện di / E-coat) | Sơn Tĩnh Điện (Powder Coating) |
| Trạng thái vật liệu | Dung dịch lỏng gốc nước (Water-borne) | Bột sơn khô (Dry powder) |
| Phương pháp phủ | Nhúng chìm hoàn toàn trong bể dịch | Phun qua súng tĩnh điện (tự động hoặc thủ công) |
| Độ phủ góc khuất & khe kẽ | Tuyệt đối (100%), phủ sạch mọi hốc rỗng mặt trong | Hạn chế ở hốc sâu do hiệu ứng lồng Faraday (Faraday Cage) |
| Độ dày màng sơn | Mỏng và siêu đồng đều: 15 – 30 µm | Dày dặn, chịu lực tốt: 60 – 120 µm |
| Khả năng kháng ăn mòn (Phun muối) | Rất cao: 500 – 1.200+ giờ (chuẩn khung gầm ô tô) | Tốt: 240 – 500 giờ (trừ khi có lớp lót kẽm chuyên dụng) |
| Chống tia cực tím (Kháng UV ngoài trời) | Kém (nhựa Epoxy dễ phấn hóa dưới ánh nắng mặt trời) | Rất tốt (nhựa Polyester, TGIC, Polyurethane chống phai màu) |
| Độ đa dạng màu sắc | Rất hạn chế (chủ yếu là đen, xám lót, cực ít màu khác) | Vô cùng phong phú (đủ bảng màu RAL, nhũ, bóng, sần) |
| Hiệu suất thu hồi vật liệu | 95% – 98% (nhờ hệ thống siêu lọc UF hồi lưu) | 90% – 95% (thu hồi bằng cyclone hoặc filter lọc bụi) |
| Mức độ ô nhiễm / Môi trường | Gốc nước, VOC cực thấp, nhưng cần xử lý nước thải | Không chứa dung môi VOC, không phát sinh nước thải sơn |
| Linh hoạt đổi màu sản phẩm | Cực kỳ khó (mỗi màu cần đầu tư một bể riêng biệt) | Rất nhanh và dễ dàng (vệ sinh buồng phun và đổi bột sơn) |
| Chi phí đầu tư ban đầu | Cao đến rất cao (hệ bể, lọc UF, DI, Chiller, chỉnh lưu) | Trung bình đến khá (buồng phun, lò sấy, súng phun) |
Phân tích chuyên sâu 5 khác biệt cốt lõi
Độ phủ bề mặt và bài toán “Hiệu ứng lồng Faraday”
Một trong những điểm yếu cố hữu của sơn tĩnh điện là hiệu ứng lồng Faraday. Khi các hạt bột sơn mang điện tích được phun về phía phôi kim loại có kết cấu phức tạp (góc nhọn chữ V, gân tăng cứng sâu, góc hộp hay mặt trong đường ống), đường sức điện trường sẽ bị hút tập trung về các mép ngoài. Kết quả là bên ngoài bám quá dày nhưng các góc khuất bên trong hoàn toàn không có bột sơn bám tới.
Trái lại, sơn ED sử dụng phương pháp nhúng ngập hoàn toàn. Dung dịch sơn gốc nước bao bọc lấy mọi ngóc ngách. Khi dòng điện đi qua, sơn sẽ phủ kín từ mép ngoài đến từng khoang rỗng sâu bên trong. Đây là lý do tại sao khung gầm xe tải, vỏ xe ô tô hay các cấu kiện cơ khí hình ống bắt buộc phải qua bể sơn ED.
Khả năng chống ăn mòn và kháng muối
- Sơn ED gốc Epoxy Cationic (CED): Có cấu trúc phân tử liên kết chéo cực kỳ bền vững, độ bám dính hóa học trực tiếp lên nền kim loại sau photphat hóa gần như tuyệt đối. Màng sơn ED mỏng (chỉ 20 µm) nhưng có thể chịu thử nghiệm phun muối trung tính (Salt Spray Test ASTM B117) từ 800 đến hơn 1.200 giờ mà không bị phồng rộp hay gỉ rỗ dưới màng sơn.
- Sơn tĩnh điện: Mặc dù màng sơn dày gấp 3 – 4 lần, nhưng nếu chi tiết bị trầy xước hoặc khâu tiền xử lý chưa đạt chuẩn, độ ẩm và oxy sẽ len lỏi phá hủy từ chân vết xước (gỉ ngầm lan rộng). Thời gian kháng muối đơn thuần của sơn tĩnh điện 1 lớp thông thường chỉ đạt khoảng 240 – 500 giờ.
Độ thẩm mỹ, màu sắc và khả năng chịu thời tiết (Tia UV)
- Sơn tĩnh điện vượt trội hoàn toàn về ngoại quan: Nếu sản phẩm của bạn hướng tới người tiêu dùng cuối và đòi hỏi tính thẩm mỹ cao (nội thất văn phòng, vỏ tủ lạnh, đồ gia dụng, khung cửa nhôm kiến trúc, thiết bị sân vườn), sơn tĩnh điện là quán quân. Bột sơn Polyester hoặc Acrylic kháng tia UV cực mạnh, không bị ố vàng hay phấn hóa khi phơi nắng mưa suốt hàng chục năm. Bạn có thể chọn bất kỳ màu sắc nào trên bảng màu quốc tế RAL với hiệu ứng mờ nhung, sần cát hay bóng gương.
- Sơn ED chỉ đóng vai trò làm lớp lót: Nhựa Epoxy trong sơn ED rất nhạy cảm với ánh sáng mặt trời. Nếu tiếp xúc trực tiếp với tia cực tím ngoài trời, màng sơn sẽ nhanh chóng bị phấn hóa và bạc màu. Hơn nữa, việc thay đổi màu sắc trong bể sơn ED dung tích hàng chục mét khối là điều bất khả thi, vì vậy sơn ED hầu như chỉ có màu đen hoặc màu xám lót.
Tính linh hoạt trong quy trình sản xuất
- Sơn tĩnh điện có độ linh hoạt cao: Buồng phun sơn tĩnh điện hiện đại cho phép công nhân vệ sinh và đổi màu sơn chỉ trong vòng 15 – 30 phút. Nhà máy có thể nhận các đơn hàng nhỏ lẻ, gia công đa dạng sản phẩm với màu sắc khác nhau mỗi ngày.
- Sơn ED phù hợp với sản xuất hàng loạt, đơn sắc: Bể sơn ED là hệ thống dung dịch lỏng hoạt động liên tục. Bơm tuần hoàn phải chạy 24/7 để tránh lắng cặn. Việc vận hành một bể sơn ED đòi hỏi kiểm soát hóa nghiệm định kỳ (đo pH, độ dẫn điện, tỷ lệ chất rắn, hàm lượng dung môi). Dây chuyền ED chỉ tối ưu chi phí khi sản xuất sản phẩm số lượng lớn, quy cách chuẩn hóa và liên tục.
Suất tiêu hao vật tư và bảo vệ môi trường
- Hệ thống ED có hiệu suất thu hồi gần như tuyệt đối: Nhờ cụm siêu lọc UF (Ultrafiltration), dung dịch sơn theo sản phẩm ra khỏi bể được rửa trôi và hoàn lưu tuần hoàn ngược vào bể chính. Tỷ lệ hao hụt sơn ED chỉ khoảng 1% – 3%, đồng thời sơn gốc nước không chứa dung môi độc hại (Low VOC). Tuy nhiên, dây chuyền ED yêu cầu một hệ thống xử lý nước thải nghiêm ngặt sau khâu tiền xử lý hóa chất.
- Sơn tĩnh điện không phát thải nước: Toàn bộ bột sơn bay lơ lửng được hệ thống Cyclone và lọc Filter thu hồi với tỷ lệ 90% – 95% để tái trộn sử dụng. Quá trình sơn tĩnh điện không dùng nước, không dung môi lỏng nên ít phát sinh vấn đề về xả thải lỏng độc hại.
Giải pháp kết hợp hoàn hảo: Quy trình “Sơn lót ED + Sơn phủ Tĩnh điện”
Trong nền công nghiệp chế tạo cao cấp hiện đại, câu trả lời thường không phải là chọn một trong hai, mà là kết hợp cả hai công nghệ trên cùng một sản phẩm. Đây là tiêu chuẩn vàng (Gold Standard) trong ngành sản xuất ô tô, xe máy phân khối lớn, máy móc nông nghiệp và thiết bị điện ngoài trời:
[Phôi Kim Loại] ──► [Tiền xử lý hóa chất / Photphat] ──► [Sơn lót ED (E-coat)]
                                                               │
                                                               ▼
[Sản phẩm hoàn thiện siêu bền] ◄── [Sấy khô định hình] ◄── [Sơn phủ Tĩnh điện bột]
- Lớp lót ED (Bên trong): Đóng vai trò lớp khiên bảo vệ chống ăn mòn tuyệt đối. Sơn nhúng phủ kín mọi ngách ngách, ống kẽm, mặt khuất, mang lại khả năng chống gỉ sét trên 1.000 giờ phun muối.
- Lớp phủ bột tĩnh điện (Bên ngoài): Tạo lớp áo giáp dày dặn chịu va đập cơ học, chống trầy xước, ngăn chặn tia UV phá hủy lớp sơn lót và mang lại màu sắc bắt mắt, sang trọng.
Sự kết hợp này tạo nên sản phẩm có tuổi thọ lên đến 15 – 20 năm ngay cả trong điều kiện khí hậu nhiệt đới ẩm gió mùa hoặc môi trường biển mặn tại Việt Nam.
Nhà máy của bạn nên chọn công nghệ nào?
Để xác định chính xác phương án đầu tư, hãy trả lời 4 câu hỏi định hướng dưới đây:
Nhóm 1: Doanh nghiệp NÊN CHỌN DÂY CHUYỀN SƠN ED
Nhà máy của bạn nên ưu tiên đầu tư sơn ED khi:
- Sản phẩm có kết cấu hình học phức tạp: Ống thép rỗng, thanh giằng, khung gầm xe, các chi tiết dập nổi nhiều tầng, linh kiện nhôm đúc có nhiều lỗ ren nhỏ.
- Yêu cầu kháng ăn mòn cực cao: Phục vụ chuỗi cung ứng linh kiện ô tô (OEM Tier 1, Tier 2), phụ tùng xe máy, giàn khung thiết bị điện ngoài trời, linh kiện tàu biển.
- Sản lượng lớn, quy cách đồng nhất: Gia công hàng loạt triệu chi tiết/năm với màu đen hoặc xám tiêu chuẩn.
- Sử dụng làm lớp sơn lót: Cần bề mặt mỏng, phẳng mịn tuyệt đối để làm nền cho các công đoạn sơn sấy hoàn thiện tiếp theo.
Nhóm 2: Doanh nghiệp NÊN CHỌN DÂY CHUYỀN SƠN TĨNH ĐIỆN
Công nghệ sơn tĩnh điện sẽ là lựa chọn số 1 khi:
- Sản phẩm dạng tấm phẳng hoặc kết cấu mở: Tủ điện hạ thế, tủ rack mạng, thang máng cáp, vỏ máy kim loại tấm, cửa nhôm, lan can sắt, kệ chứa hàng pallet.
- Đòi hỏi cao về màu sắc và thẩm mỹ: Bàn ghế nội ngoại thất văn phòng, thiết bị gia dụng, phụ kiện trưng bày cần đổi màu liên tục theo yêu cầu của khách lẻ.
- Sử dụng ngoài trời trực tiếp: Sản phẩm cần lớp phủ chống nắng mưa, kháng tia UV, chống ố vàng và chống trầy xước cơ học tốt.
- Quy mô vốn đầu tư vừa phải: Doanh nghiệp vừa và nhỏ muốn xây dựng xưởng sơn với mức vốn hợp lý, dễ vận hành, ít thủ tục môi trường phức tạp và khả năng thu hồi vốn nhanh.
Đơn vị tư vấn, thiết kế và thi công dây chuyền sơn công nghiệp uy tín
Việc đầu tư một dây chuyền sơn công nghiệp là quyết định tài chính quan trọng, đòi hỏi sự am hiểu sâu sắc về cả cơ khí chế tạo, hóa chất xử lý bề mặt lẫn kỹ thuật nhiệt học.
Nếu doanh nghiệp của bạn đang tìm kiếm một đối tác đồng hành trọn gói từ khâu khảo sát mặt bằng, lập bài toán kinh tế cho đến thiết kế, chế tạo và chuyển giao công nghệ, Công ty TNHH SX TM Vạn Lợi Pháp là một trong những tên tuổi hàng đầu đáng tin cậy tại Việt Nam.
- Hơn 15 năm kinh nghiệm thực chiến: Triển khai thành công hơn 400+ dự án xử lý bề mặt và dây chuyền sơn trên toàn quốc.
- Năng lực toàn diện: Thi công chuyên sâu cả hai mảng Dây chuyền sơn ED và Dây chuyền sơn tĩnh điện, giúp tư vấn khách quan nhất dựa trên đặc tính kỹ thuật sản phẩm và ngân sách của nhà máy.
- Tiêu chuẩn quốc tế: Dây chuyền được thiết kế chuẩn ASTM/ISO, tối ưu hóa hệ thống tuần hoàn khí nóng lò sấy giúp tiết kiệm 15% – 25% năng lượng tiêu thụ.
- Hỗ trợ kỹ thuật 24/7: Chuyển giao toàn bộ công thức hóa chất, đào tạo thợ vận hành trực tiếp tại nhà máy và cam kết đồng hành bảo trì định kỳ dài hạn.
Lời kết
Không có công nghệ nào là “tốt nhất” một cách tuyệt đối, chỉ có công nghệ “phù hợp nhất” với sản phẩm, yêu cầu kỹ thuật và ngân sách của nhà máy bạn.
- Nếu bạn cần độ bền ăn mòn vượt trội, sơn kín mọi ngóc ngách hốc rỗng, sản xuất khung gầm, phụ tùng ô tô xe máy Sơn ED là sự đầu tư không thể thay thế.
- Nếu bạn cần tính thẩm mỹ cao, đa dạng màu sắc, chống chịu tia UV thời tiết tốt, đầu tư linh hoạt$\rightarrow$Sơn tĩnh điện là lựa chọn hoàn hảo.
Để nhận bản thiết kế layout mẫu, tính toán công suất và nhận báo giá chi tiết cho dây chuyền sơn ED hoặc sơn tĩnh điện, hãy liên hệ ngay với các chuyên gia kỹ thuật để được tư vấn chính xác nhất cho mặt bằng nhà xưởng của bạn.